

Дефекты литья под давлением: причины в оснастке и способы их исправления
На практике значительная часть проблем возникает из-за конструкции пресс-формы (оснастки): литниковой системы, охлаждения, вентиляции и геометрии формообразующих.
Ниже — системный разбор распространённых дефектов с фокусом на причины в оснастке и конкретные способы исправления.
Быстрая диагностика (кратко)
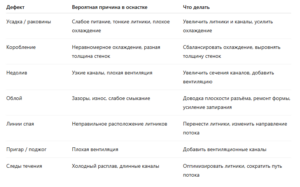
1. Усадочные раковины / вакуоли
Как выглядит:
- вмятины на поверхности
- пустоты внутри детали
Причины в оснастке:
- недостаточное питание усадки (малые литники)
- длинные/узкие каналы
- слабая или неравномерная система охлаждения
Решения:
- увеличить сечение литников и каналов
- сократить длину потока
- доработать систему охлаждения в зоне утолщений
- перераспределить толщины (через конструкцию детали)

Усадочная раковина в светопроводящей зоне отливки
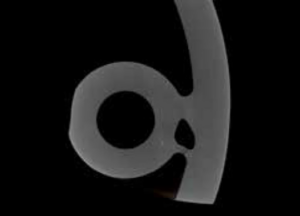
Усадочные раковины в толстостенной зоне отливки
2. Коробление (деформация)
Как выглядит:
- изгиб детали после извлечения
- потеря геометрии
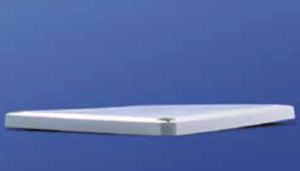
Коробление на углу детали
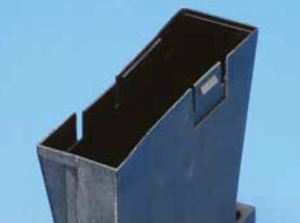
Коробление коробчатых деталей
Причины в оснастке:
- неравномерное охлаждение формы
- разные условия охлаждения по сторонам
- конструкция формы не учитывает усадку
Решения:
- балансировка каналов охлаждения
- добавление контуров охлаждения
- изменение расположения литников
- корректировка геометрии формообразующих
3. Недолив (short shot)
Как выглядит:
- деталь заполнена не полностью
- отсутствуют тонкие элементы
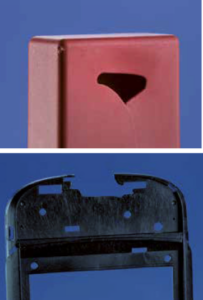
Причины в оснастке:
- слишком узкие литники или каналы
- недостаточная вентиляция
- длинный путь потока
Решения:
- увеличить сечения литников
- добавить вентиляционные каналы
- изменить точку впрыска
- сократить длину потока
4. Облой
Как выглядит:
- лишний пластик по линии разъёма
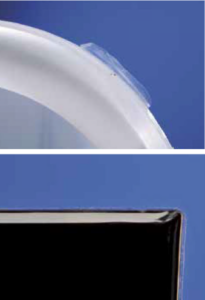
Причины в оснастке:
- износ формы
- зазоры в разъёме
- недостаточная жесткость конструкции
Решения:
- доводка и шлифовка плоскости разъёма
- ремонт или замена изношенных элементов
- усиление конструкции формы
5. Линии спая
Как выглядит:
- видимые линии соединения потоков
- слабые зоны в детали
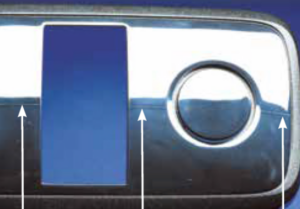
Видимая отметина на верхней и нижней сторонах прозрачной отливки

Стекловолоконные свили в области соединительного шва
Причины в оснастке:
- неправильное расположение литников
- разделение потоков расплава
Решения:
- изменение расположения литников
- объединение потоков
- переработка литниковой системы
6. Пригар (поджог материала)
Как выглядит:
- потемнение, следы перегрева
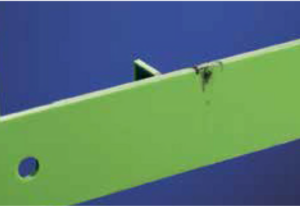
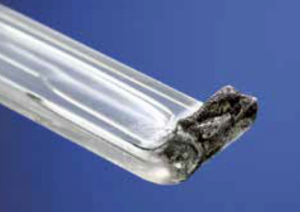
Причины в оснастке:
- плохая вентиляция формы
- захват воздуха в полостях
Решения:
- добавление вентиляционных каналов
- увеличение глубины вентиляции
- изменение геометрии полостей
7. Следы течения и разводы
Как выглядит:
- волнистые полосы
- неоднородная поверхность
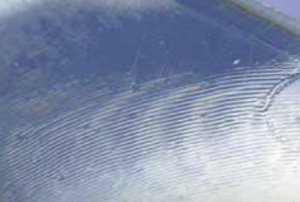
Эффект грампластинки
Причины в оснастке:
- длинные и узкие каналы
- неравномерное заполнение
- плохая балансировка потоков
Решения:
- оптимизация литниковой системы
- изменение точки впрыска
- балансировка каналов
Как избежать дефектов на этапе проектирования
Самый эффективный способ — не исправлять дефекты, а не допускать их.
Мы закладываем это на этапе разработки формы:
- анализ геометрии изделия
- расчет литниковой системы
- проектирование охлаждения
- моделирование потока (при необходимости)
- прототипирование изделия до изготовления формы
Это позволяет снизить риск брака ещё до запуска производства.
